


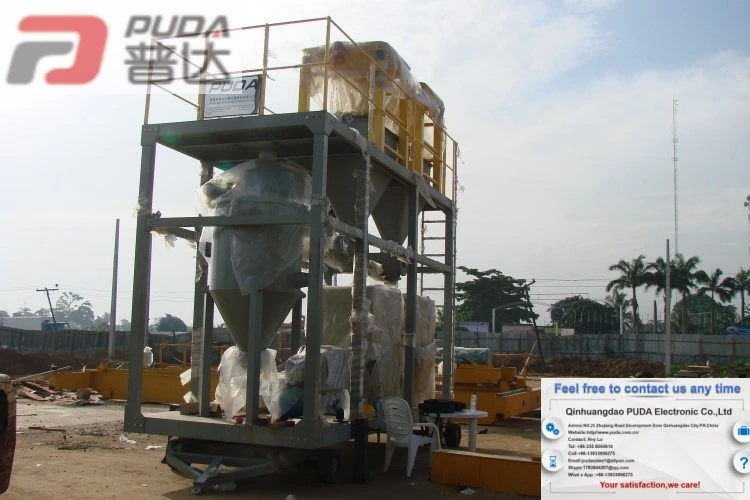
U području industrijskog pakiranja, strojevi za pakiranje kontejnerskih vrećica (također poznati kao strojevi za pakiranje tonskih vrećica) poznati su po svojoj visokoj učinkovitosti i velikom kapacitetu. Međutim, tijekom stvarnog rada operateri se često susreću s izazovnim problemom: nakon što stroj uđe u fazu "brzog dodavanja", postoji tendencija odstupanja u težini, što rezultira prelijevanjem materijala ili ne-sukladnim pakiranjem. Ovaj fenomen ne samo da utječe na točnost pakiranja, već također može dovesti do rasipanja sirovina i pada učinkovitosti proizvodnje. Ovaj će članak detaljno analizirati različite uzroke koji stoje iza ovog fenomena, tumačeći ga iz više dimenzija kao što su karakteristike materijala, odziv opreme, osjetljivost senzora i upravljačka logika.

1. Dinamičke promjene u karakteristikama toka materijala
Osnovni cilj faze brzog dodavanja materijala je brzo povećanje težine korištenjem velikog protoka materijala i skraćivanje cjelokupnog ciklusa. Međutim, ova je faza često glavni izvor pogrešaka, jer se fizikalna svojstva materijala mijenjaju tijekom njihovog dinamičkog procesa pada:
Poremećaj protoka zraka i prašina: kada se velika količina granuliranih ili praškastih -materijala ispušta iz visoko-silosa, stvara se jaka zračna struja. To ne samo da uzrokuje da neki lagani materijali odlete, već dovodi i do nestabilnosti u samom protoku materijala, što rezultira visoko{3}}šumom u signalu težine koji prima senzor za vaganje.
2. Formiranje mosta i pojava pac-rupe: Tijekom brzog pražnjenja, sila trenja između materijala i stijenke spremnika za skladištenje se povećava, što može dovesti do stvaranja "mosta" (tj. materijal se blokira u obliku luka) iznad izlaza za pražnjenje ili stvaranja "štakor-rupe" (sa središnjom prazninom i nakupljanjem na periferiji). Ovaj neravnomjerni protok uzrokovat će veliku fluktuaciju trenutne brzine protoka, čime će se prekinuti stalna kontrola protoka u sustavu.
3. Korekcija zaostatka: Brzo hranjenje obično uključuje veliku brzinu hranjenja. Potrebno je određeno vrijeme da materijal padne iz ulaznog otvora u vreću (tj. visina stupca zraka materijala). Iako kontroler izvodi "automatsku kompenzaciju razmaka", ako je protok materijala prebrz, algoritam kompenzacije možda neće moći pratiti stvarne promjene težine, što će rezultirati odstupanjem težine od postavljene vrijednosti kada se dopremanje kasnije zaustavi.
II. Suradnički izazovi mehaničke strukture opreme i sustava upravljanja
Osim faktora koji se odnose na same materijale, brzina odziva mehaničke opreme i koordinacija inteligentnog upravljačkog sustava također su ključni:
Inercijsko kašnjenje pneumatskih pokretača: mnogi strojevi za-pakiranje vrećica koriste pneumatske ventile ili vrata za kontrolu procesa dodavanja. Produženje i uvlačenje cilindra imaju mehanička kašnjenja, s odmakom od-milisekunde između primanja signala zatvaranja i potpunog prekida protoka materijala. U -uvjetima punjenja velike brzine, čak i nekoliko sekundi ili čak djelića sekunde kašnjenja znači da će dodatni materijali pasti u vrećicu, što će rezultirati prepunom.
2. Usko grlo dinamičkog odziva senzora za vaganje: visoko{1}}precizni senzori za vaganje zahtijevaju vrijeme za stabilizaciju očitanja. U visoko{3}}okruženju s brzim uvlačenjem, senzor može ostati u kontinuiranom stanju osciliranja i ne može odmah dati pravu statičku težinu. Ako kontrolni sustav uzorkuje prerano ili prekasno, doći će do grešaka.
3. Nedosljedni parametri PID-a: U sustavu automatske kontrole, ako su proporcionalni, integralni i derivativni parametri optimizirani za sporo precizno hranjenje, pri prelasku na način brzog dodavanja, sustav može oscilirati oko ciljne vrijednosti zbog pretjerane reakcije, što otežava glatku konvergenciju.
III. Moguće smetnje od čimbenika okoliša i održavanja
Vanjske smetnje vibracija: Ogromna udarna sila nastala tijekom brzog dodavanja prenijet će se kroz okvir na modul za vaganje. Ako temelj na kojem je oprema instalirana nije dovoljno stabilan ili u blizini radi druga velika oprema, vanjske mehaničke vibracije senzor će pogrešno protumačiti kao promjenu težine.
2. Oscilacije napetosti komponenti meke veze: Mekana veza između spremnika za skladištenje i mehanizma za ubacivanje (kao što su gumena crijeva ili platnene vrećice) iskusit će značajnu vlačnu silu kada materijal teče velikom brzinom. Stalne promjene te napetosti neizravno će utjecati na sustav vaganja, unoseći dodatne pogreške mjerenja.
Zaključno, problemi s odstupanjem tijekom faze brzog dodavanja vrećica-in-stroja za pakiranje kutija rezultat su međudjelovanja dinamike materijala, mehaničkog odgovora i kontrolnih algoritama. Kako bi se poboljšala ova situacija, ne radi se samo o podešavanju jednog gumba; nego zahtijeva sveobuhvatno razmatranje omjera vlage i veličine čestica materijala, optimiziranje slijeda zatvaranja pneumatskih ventila, podešavanje parametara dinamičkog odziva regulatora i osiguravanje stabilne instalacije opreme. Samo savršenom integracijom mehaničke točnosti s inteligentnim algoritmima proces pakiranja može biti i "brz" i "precizan".


